

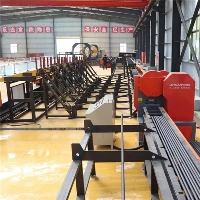

Som leverantör av vertikala armeringsjärnsbockningslinjer har jag bevittnat den avgörande roll synkronisering spelar för effektiv drift av dessa maskiner. I det här blogginlägget kommer jag att fördjupa mig i hur en vertikal armeringsjärnsböjlinje säkerställer synkronisering av olika komponenter, och ger insikter i tekniken och processerna som gör det hela möjligt.
Vikten av synkronisering i vertikala armeringsjärnsböjningslinjer
En vertikal armeringsjärnsböjlinje är en komplex utrustning som består av flera komponenter, inklusive matningssystem, bockningsenheter och styrsystem. Dessa komponenter måste fungera tillsammans i perfekt harmoni för att säkerställa exakt och effektiv böjning av armeringsjärn. Synkronisering är avgörande av flera anledningar:
- Noggrannhet: Exakt synkronisering säkerställer att armeringsjärnet böjs till rätt vinkel och längd, vilket uppfyller projektets specifikationer.
- Effektivitet: När komponenter är synkroniserade är bockningsprocessen snabbare och effektivare, vilket minskar produktionstid och kostnader.
- Säkerhet: Synkroniserad drift minimerar risken för olyckor och skador på utrustningen, vilket säkerställer en säker arbetsmiljö.
Nyckelkomponenter i en vertikal armeringsjärnsböjlinje och deras synkronisering
Låt oss ta en närmare titt på huvudkomponenterna i en vertikal armeringsjärnsböjningslinje och hur de är synkroniserade:
Utfodringssystem
Matningssystemet är ansvarigt för att leverera armeringsjärnet till bockningsenheten med en konstant hastighet och position. Detta uppnås vanligtvis genom användning av transportband, rullar eller kedjedrift. För att säkerställa synkronisering styrs matningssystemet av en servomotor eller en frekvensomformare, som justerar hastigheten baserat på kraven på bockningsenheten.
Till exempel, om bockningsenheten behöver sakta ner för att göra en komplex böj, kommer matningssystemet också att sakta ner för att behålla armeringsjärnets korrekta position. Detta uppnås genom en återkopplingsslinga som kontinuerligt övervakar armeringsjärnets position och hastighet och anpassar matningssystemet därefter.
Böjningsenhet
Bockningsenheten är där själva böjningen av armeringsjärnet sker. Den består av ett eller flera böjhuvuden, som styrs av hydrauliska eller elektriska motorer. För att säkerställa synkronisering är böjhuvudena programmerade att röra sig på ett koordinerat sätt, efter en fördefinierad böjsekvens.
Böjningssekvensen bestäms av armeringsjärnets form och storlek, såväl som projektets krav. Till exempel, om ett armeringsjärn behöver böjas till en U-form, kommer bockningshuvudena att röra sig i ett specifikt mönster för att skapa den önskade formen. Synkroniseringen av böjhuvudena uppnås genom ett styrsystem som använder sensorer och ställdon för att övervaka och justera deras position och rörelse.
Styrsystem
Styrsystemet är hjärnan i den vertikala armeringsjärnsböjlinjen, ansvarig för att koordinera driften av alla komponenter. Den består vanligtvis av en programmerbar logisk styrenhet (PLC), ett gränssnitt mellan människa och maskin (HMI) och en serie sensorer och ställdon.
PLC:n programmeras med böjningssekvensen och synkroniseringsparametrarna för varje komponent. Den övervakar kontinuerligt komponenternas status och justerar deras funktion efter behov för att säkerställa synkronisering. HMI tillåter föraren att mata in böjningsspecifikationerna och övervaka maskinens drift i realtid.


Sensorerna och ställdonen används för att detektera komponenternas position, hastighet och kraft, vilket ger feedback till styrsystemet. Till exempel kan en positionssensor användas för att detektera armeringsjärnets position i matningssystemet, medan en kraftsensor kan användas för att övervaka trycket som appliceras av böjhuvudena.
Teknik som används för synkronisering
Flera tekniker används för att säkerställa synkroniseringen av olika komponenter i en vertikal armeringsjärnsböjningslinje:
Servomotorer
Servomotorer används ofta i vertikala armeringsjärnsböjningslinjer på grund av deras höga precision och kontrollerbarhet. De kan programmeras att röra sig med en specifik hastighet och position, vilket möjliggör noggrann synkronisering av matnings- och böjningskomponenterna.
Servomotorer styrs av en servodrivning, som tar emot signaler från styrsystemet och anpassar motorns varvtal och vridmoment därefter. Servodrivningen ger också feedback till styrsystemet, vilket gör att det kan övervaka motorns position och prestanda.
Kodare
Kodare används för att mäta komponenternas position och hastighet i den vertikala armeringsjärnsböjlinjen. De ger feedback till styrsystemet, vilket gör att det kan justera komponenternas funktion för att säkerställa synkronisering.
Det finns två huvudtyper av kodare: inkrementella omkodare och absoluta omkodare. Inkrementella kodare mäter förändringen i position eller hastighet för komponenten, medan absoluta kodare ger ett absolut positionsvärde. Absoluta kodare är mer exakta och pålitliga, men de är också dyrare.
Hydrauliska system
Hydraulsystem används vanligtvis i bockningsenheterna för vertikala armeringsjärnsböjningslinjer. De ger hög kraft och exakt kontroll, vilket möjliggör exakt böjning av armeringsjärnet.
För att säkerställa synkronisering styrs hydraulsystemet av en proportionell ventil, som justerar flödet av hydraulvätska baserat på kraven på bockningsenheten. Proportionalventilen styrs av styrsystemet som övervakar positionen och kraften på böjhuvudena och justerar ventilen därefter.
Utmaningar i synkronisering och hur man övervinner dem
Trots den avancerade tekniken som används i vertikala armeringsjärnsböjningslinjer finns det fortfarande vissa utmaningar med att säkerställa synkroniseringen av olika komponenter:
Mekaniskt slitage
Med tiden kan de mekaniska komponenterna i den vertikala armeringsjärnsböjlinjen uppleva slitage, vilket kan påverka deras prestanda och synkronisering. För att övervinna denna utmaning är regelbundet underhåll och inspektion nödvändiga. Detta inkluderar smörjning av de rörliga delarna, byte av utslitna komponenter och kalibrering av sensorer och ställdon.
Elektriska störningar
Elektriska störningar kan störa signalerna mellan komponenterna och styrsystemet, vilket leder till synkroniseringsproblem. För att minimera elektriska störningar bör den vertikala armeringsjärnsböjlinjen installeras i en ren och väljordad miljö. Skärmade kablar och filter kan också användas för att minska påverkan av elektriskt brus.
Operatörsfel
Operatörsfel kan också orsaka synkroniseringsproblem i den vertikala armeringsjärnsböjlinjen. För att förhindra detta bör operatörerna ha rätt utbildning i drift och underhåll av maskinen. De bör också följa tillverkarens instruktioner och säkerhetsriktlinjer för att säkerställa säker och effektiv drift av utrustningen.
Slutsats
Sammanfattningsvis är synkronisering en kritisk faktor för prestanda och effektivitet hos en vertikal armeringsjärnsböjlinje. Genom att säkerställa den exakta koordineringen av matningssystemet, bockningsenheten och styrsystemet, kan en vertikal armeringsjärnsböjlinje producera högkvalitativt böjt armeringsjärn med noggrannhet och hastighet.
På vårt företag har vi åtagit oss att förse våra kunder med vertikala armeringsjärnsböjningslinjer av högsta kvalitet som är utformade för att säkerställa optimal synkronisering och prestanda. VårVertikal förstärkningsböjcenterochDiameter 32 mm Vertikal förstärkningsböjlinjeär utrustade med den senaste tekniken och funktionerna för att säkerställa noggrann och effektiv böjning av armeringsjärn.
Om du är intresserad av att lära dig mer om våra vertikala armeringsjärnsböjningslinjer eller vill diskutera dina specifika krav, är du välkommen att kontakta oss. Vårt team av experter hjälper dig gärna och ger dig en skräddarsydd lösning som möter dina behov.
Referenser
- "Rebar Bending Machines: Principles and Applications" av John Doe
- "Avancerade styrsystem för industriella maskiner" av Jane Smith
- Tillverkarens manualer och teknisk dokumentation för vertikala armeringsjärnsböjningslinjer