
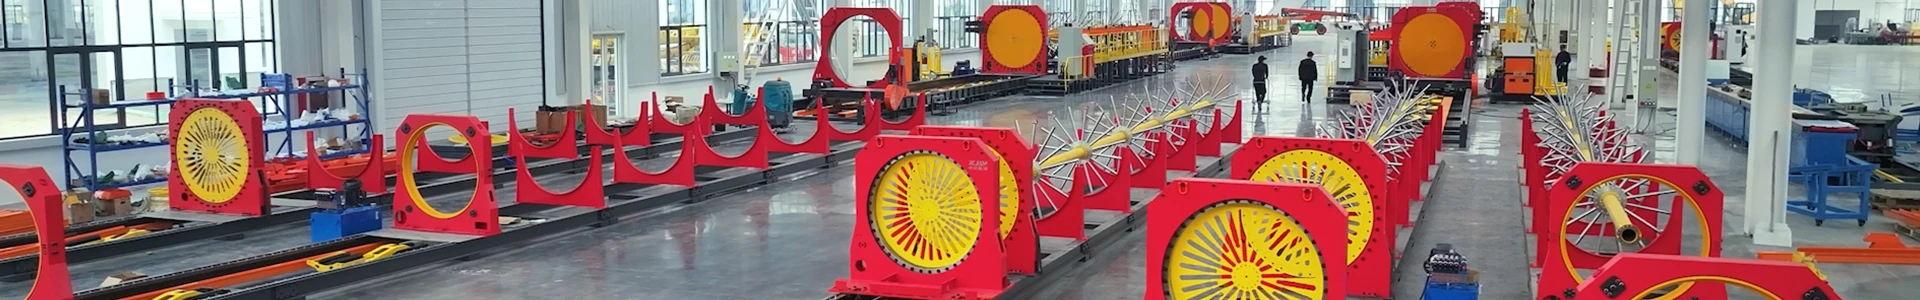
Vid brokonstruktion, eftersom bearbetningen av stålbur är en viktig del av infrastrukturkonstruktionen, blir kvaliteten på stålbur mycket viktig. I den traditionella konstruktionen tidigare antar stålburen vägen för manuell rullning eller manuell svetsning, vilket är ineffektivt och kvaliteten på den producerade stålburen är dålig. Stålburen som hobbar svetsmaskinen är stålstången rätning, böjformning, hobbingformning och sedan organiskt kombineras tillsammans, så att bearbetningen av stålbur i princip inser automatisering, förbättrar kvaliteten och effektiviteten i stålburgjutning, så att fler och fler projekt väljer att använda stålbur som hobbar svetsmaskin för att göra stålbur. Den här artikeln är en kort introduktion till designprincipen, strukturella fördelar och några detaljer om CNC Steel Cage Hob - svetsmaskin.
CNC Steel Cage Principle Introduktion
Enligt konstruktionskraven fixeras stålburens huvudstång manuellt genom att passera genom motsvarande cirkulära hål i mallen för den fasta roterande skivan till motsvarande hål på den rörliga roterande skivan. Slutet på lindningsstången svetsas först på en huvudstång, och sedan lindas lindningsstången runt huvudstången genom att fixera den roterande skivan och flytta den roterande skivan medan du roterar och flyttar tillbaka, och svetsning utförs samtidigt. Således bildar produktstålburet - Detta är arbetsprincipen för den uttråkade högstålburen som hobbar svetsmaskinen, det vill säga "stålburformningsmaskin".
CNC Steel Cage Welding Machine -fördelar
Plattdelen av den flexibla gjutringen och installationsdesignen för korsstång, kan bytas ut i enlighet med olika högspecifikationer, ekonomisk tillämpning
Kvaliteten på den färdiga stålburen är stabil och pålitlig. PLC Elektroniskt styrsystem och den numeriska kontrollen av pekskärmen, huvudstången, lindningsstångens uniform, rotationshastighet, körhastighet kan justeras för att säkerställa stålburens formningskvalitet, produktkvalitet för att uppfylla standardkraven.
Kan slutföra högfundamentets diameter 400mm-2500mm enkel huvudförstärkning enkelstark, enstaka huvudförstärkning dubbelstörning och dubbel huvudförstärkning dubbel stigningsvetsarbete.
Strukturen för den fasta ramen och den mobila ramen är optimerad för att minska vikten på huvudmotorn och belastningen på kraftenheten, så att den tyngre stålburen kan göras för närvarande. (Korstången antar 45 kall - ritat stål på 40 × 60 mm, som har stark lagerkapacitet och inte är lätt att deformeras, och tvärstången kommer inte att deformeras när man bearbetar små - diameter stålbur)
Fälgstrukturen har optimerats, användningen av hög - SKYRDS SEAMLESS PEAL PIPE, genom precision kallformning och sedan direkt använts.
När stålburskelettet roterar dras det bakåt av den rörliga skivan, och skivstången rör sig inte
Full servomotor, oändlig hastighetsförändring, hög noggrannhet, för att undvika den fasta skivan och rörliga skivan är inte synkron vilket resulterar i snedvridning av stålburen färdiga produkter (promenader 100 m, fel är bara 1 mm)
Den är utrustad med flera uppsättningar av hydrauliska stödanordningar för att förhindra att stålburen saggas på grund av sin egen vikt; (Varje hydraulstöd använder 80 cylindrar och kan ha 4,5 ton vikt)
Den är utrustad med multi - komponentmaterialställ för att förhindra att huvudribben är förvirrad i produktionsprocessen. (45 # stål med diameter φ45, stark styvhet, stort lagermoment, kommer inte att böjas eller bryts.)
Hög lödledsnoggrannhet, stigbruten spänning behöver inte varv, hög precision i huvudribbens distribution, god konsistens, enhetlig stigningsavstånd, kan spara 1,5% av materialet, vilket minskar byggkostnaderna kraftigt.


