
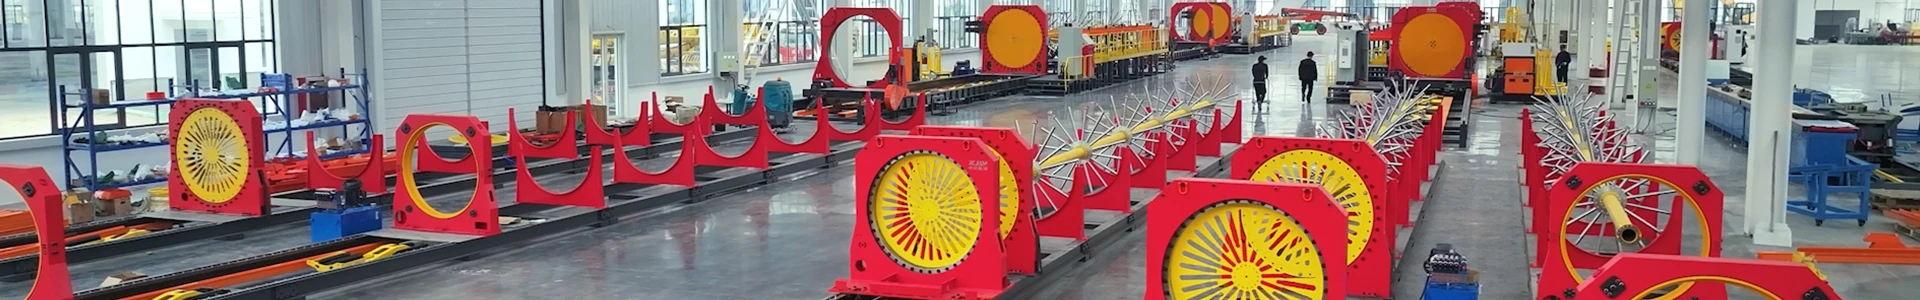


CNC stålstångssvetsare
Maskinen är av hög grad av automatisering och brett utbud av bearbetning. Kunderna kan välja den matchande dubbelpistolsvetsroboten. Det frigör arbetskraft, förbättrar effektiviteten och stålburen är vackert formad.
Vårt företag grundades 2016. Vi fokuserar på forskning och utveckling samt produktion av bearbetningsutrustning för stålstång. Vi kan skräddarsy utrustningen efter kundens önskemål. Vi erbjuder utmärkta för-för- och efterförsäljningstjänster- med ingenjören till kundens webbplats för att felsöka utrustningen. Våra kunder är spridda över hela världen. Vi levererar vår maskin både till sjöss och med tåg. Vi välkomnar varmt intresserade kunder att besöka och inspektera vårt företag och ge dina värdefulla förslag.
Parametrar
Utrustningsmodell: LYGH-1250D
|
Stålbur påldiameter |
Φ350~1250 |
|
Burens längd |
12m, Större än 12 meter kan anpassas |
|
Diameter på huvudstång av stålbur |
Φ16~40, anpassningsbar |
|
Diameter på lindningsstång av stålbur |
Φ6~12, anpassningsbar |
|
Avstånd mellan två lindningsstänger |
Mindre än eller lika med 300 mm |
|
Hydrauliskt tryck |
Mindre än eller lika med 16MPa |
|
Gastryck |
Mindre än eller lika med 0,8 MPa, automatisk svetsgas |
|
Automatisk svetstyp |
Två vapen ovanpå |
|
Utrustningskraft |
Effekt 60KW, Svetsning 30KW |
|
Antal operatörer |
2 personer |
|
Produktionseffektivitet |
8 sektioner/10h,12m/sektion |
|
Ockuperat område |
28m×8m |
Rörelsen och rotationen av den fasta cirkulerande och rörliga skivan ställs in av en PLC och 3 frekvensomvandlare. Motorsynkroniseringen krävs för att säkerställa den totala storleken på den färdiga buren.
Strukturen på den fasta ramen och den mobila ramen är optimerad för att minska huvudmotorns vikt och kraftenhetens belastning, så att den tyngre stålburen kan tillverkas.
Fälgstrukturen är optimerad. Det överger processen med kallböjning av det främre stålet efter bearbetning. Råmaterialet ändras till hög-hållfast sömlöst stålrör, som används direkt efter precisionskall-formning. På detta sätt är hjulets kant i kontakt med den runda ytan på stödrullen för att öka kontaktytan. Driften av utrustningen är mer stabil och utrustningens drifttröghet minskar kraftigt.
När stålburens skelett roterar, dras det bakåt av den rörliga skivan, och skivstången rör sig inte.
Diametern på stålburen styrs exakt av en mall med samma diameter. Ett projekt kräver vanligtvis två till sju typer av mallar.
Huvudribbans avstånd beror på samma antal fodralavstånd som huvudribbnumret som är manuellt ordnat på mallen i förväg.
När burens diameter och antalet huvudstänger ändras krävs manuellt byte av mallen och omarrangering av höljet. Det tar ca 1 timme.
Den är utrustad med flera uppsättningar av hydrauliska stödanordningar för att förhindra att stålburen hänger ihop på grund av sin egen vikt.
Den är utrustad med fler-komponentbricka för att förhindra att huvudribban förväxlas under produktionsprocessen.
För att minska arbetsintensiteten för arbetare och förbättra konstruktionsbilden finns den automatiska matningsmekanismen för huvudstången av kedjetyp och automatisk svetsrobot tillgängliga för kunderna att välja (rekommenderas inte).
Populära Taggar: cnc stålstångssvetsare, Kina cnc stålstångbursvetsare, tillverkare, leverantörer, fabrik


