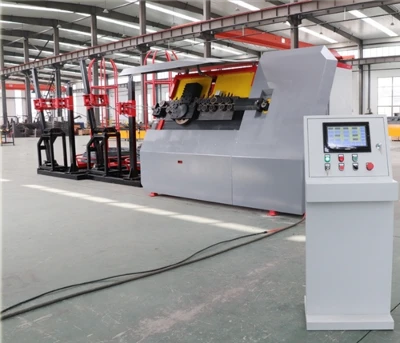
Inom konstruktionsteknik är stålstänger som benen i en struktur, och deras tillverkningskvalitet bestämmer direkt belastningen - Lagerkapacitet och strukturens hållbarhet. Från råmaterialinspektion till färdig produktbildning är precisionskontrollen av varje process en osynlig försvarslinje för att skydda byggsäkerheten. Den här artikeln, baserad på "koden för acceptans av konstruktionskvaliteten för betongkonstruktioner" (GB50204 - 2015) och industripraxis, analyserar systematiskt hela processtekniken och kvalitetsstandarderna för stålstångstillverkning, vilket ger exakta riktlinjer för konstruktion på plats.
I. Omfattning av tillämpning och kärnmaterialkrav
Stålstångstillverkning är tillämplig på stålstångsbehandlingssteget för alla typer av armerade betongkonstruktioner, som täcker rätning, skärning och böjformning av klass I, II, III och IV Hot - rullade stålstänger och förspända stålstänger. Kraven Kärnmaterial är följande:
Råmaterial Kvalitet: Stålstänger måste ha fabrikscertifikat med överensstämmelse och på - Site Retest Reports. Deras mekaniska egenskaper (avkastningsstyrka, draghållfasthet, förlängning) och viktavvikelse måste uppfylla GB1499 -seriens standarder. Importerade stålstänger behöver också ytterligare kemisk sammansättningsanalys för att säkerställa att kol-, svavel- och fosforinnehållet uppfyller standarderna.
Utseende Krav: Ytan på stålstänger får inte ha sprickor, ärr eller veck. Lokala utsprång får inte överstiga revbenens höjd. Ribbmönstren på ribbade stålstänger måste vara tydliga och fullständiga för att undvika att påverka greppet med betong på grund av rullande defekter.
Ii. Fullständig konstruktionsprocess: Från råvaror till färdiga produkter
1. borttagning av stålstång: den första försvarslinjen mot dolda faror
Rost borttagningsmetoder:
Mekanisk rostborttagning: Använd rostavlägsningsfunktionen för stålstångens uträtningsmaskin eller en dedikerad rost borttagningsmaskin (såsom en trådhjul rost borttagningsmaskin), lämplig för stora - skala rost borttagning.
Manuell rostborttagning: Använd ståltrådborstar eller sandpapper för manuell slipning, lämplig för lokal rost eller områden som är svåra att nå med maskiner.
Kemisk rostavlägsnande: Använd syratvätt (10% till 15% saltsyralösning), och skölj efter behandling med rent vatten och torrt. Återstående syra måste strikt undvikas för att förhindra korrosion av stålstängerna.
Kvalitetskrav: Efter borttagning av rost måste ytan på stålstängerna vara fri från synlig rost. Mindre rostfläckar får inte påverka korset - sektionsdimensioner på stålstängerna (avvikelse mindre än eller lika med 0,1d, d är stålstångens diameter).
2. Stålstångrätning: Nyckelsteget för att säkerställa linjär noggrannhet
Rätningsmetoder:
Mekanisk rätning: Använd en rätmaskin (numeriska kontrollmaskiner har högre precision), med rakhetsavvikelsen för de rätade stålstängerna mindre än eller lika med 1 mm/m.
Kall ritning: Endast tillämplig på stålstänger i stål, med en kall ritningshastighetskontroll: mindre än eller lika med 4% för stålstänger, mindre än eller lika med 1% för betyg II och III; Kallteckning är strikt förbjudet för lyftringarna av förspända stålstänger.
Försiktighetsåtgärder: Efter rätning måste ytan på stålstängerna inte ha uppenbara repor (repdjup mindre än eller lika med 0,2 mm), annars måste de nedgraderas eller skrotas.
3. Skärning av stålstång: exakt kontroll av längdfel
Skärprinciper: Skär i ordningen "långa material först, sedan korta material och blanda långa och korta" för att minska slöseriet med korta ändar. Innan du skär, kontrollera materiallistan för att säkerställa att stålstängernas specifikationer och längder överensstämmer med designen.
Utrustningskrav: Använd helautomatiska skärmaskiner (precision ± 1 mm), med bladgapet justerat till 0,5 till 1 mm för att undvika bildningen av Mallet - formade eller böjda ändar efter skärning.
Tillåtna avvikelser: Längdavvikelsen för de skurna stålstängerna mindre än eller lika med ± 10 mm, och den kvalificerade hastigheten för samma sats större än eller lika med 95%.
4. Stålstångsböjning och formning: "Formningstekniken" för strukturella skelett
Böjningsparametrar:
Böjdiameter: För stålstänger med klass I med en 180 graders krok i slutet, böjdiametern större än eller lika med 2,5D; För kvalitetsstänger II och III stålstänger med 90 graders eller 135 graders krökningar är böjdiametern större än eller lika med 5d (D stålstångens diameter).
Kroklängd: För stålstänger i klass I med en 180 graders krok, den raka sektionslängden större än eller lika med 3D; För stigningar är den raka sektionslängden större än eller lika med 5D för allmänna strukturer och större än eller lika med 10D för seismiska strukturer.
Tillåtna avvikelser för böjning och formning:
Objekt Tillåten avvikelseinspektionsmetod
Fullständig längd av spänningsstålstänger längs den längsgående riktningen ± 10 mm stålstyrdinspektion
Bend Position of Bent - upp stålstänger ± 20 mm stålstyrningskontroll
Inre nettorstorlek på stigbotten ± 5 mm stålstyrare Kontroll III. Kvalitetsstandarder: stränga krav baserade på de senaste specifikationerna
Huvudkontrollföremål:
Typen, specifikationen och mängden förstärkningsstänger måste uppfylla designkraven. Förstärkande staplar som misslyckas omprövningen är strikt förbjudna att använda.
De mekaniska egenskaperna för kall - Ritade förstärkningsstänger (avkastningsstyrka, förlängning) måste uppfylla designstandarderna, och den kalla - Ritningsposter måste vara fullständiga och spårbara.
Allmänna artiklar:
Renlighet av förstärkning av stångytan: Inga oljefläckar, färgfläckar eller granulär rost (armeringsstänger med pittning efter att rostavlägsnande är strängt förbjudna att använda).
Kvalitet på böjning och formning: Inga sprickor eller flingande, och ingen lokal halsning vid böjpunkten (sektionsreduktionshastighet mindre än eller lika med 10%).
Acceptanspunkter:
Välj slumpmässigt 3 förstärkningsstänger från varje arbetsskift för att kontrollera dimensionell avvikelse. En passfrekvens på större än eller lika med 90% anses vara kvalificerad.
Vinkel på stigbottenkrokar: 135 grader med en avvikelse på mindre än eller lika med 5 grader, och längdavvikelsen för den raka sektionen är mindre än eller lika med ± 5 mm.
Iv. Vanliga problem och förebyggande åtgärder
Felaktiga skärdimensioner: orsakad av fel i skärlistan eller avvikelsen vid placering av skärmaskinen. Förebyggande: Använd en numerisk kontroll av skärmaskin, kontrollera om materiallistan innan du skär och ställ in dedikerad personal för spotkontroller.
Otillräcklig krokvinkel: På grund av en liten böjdiameter eller avvikelse i vinkelpositioneringen av böjmaskinen. Förebyggande: Justera böjdiametern för böjkärnan enligt förstärkningsstången och kalibrera regelbundet vinkelskalan för böjmaskinen.
Överdriven kall ritningshastighet: leder till minskad plasticitet hos förstärkningsstängerna och ökad sprödhet. Förebyggande: Använd stresskontroll under kallteckning (för klass I -förstärkande staplar, den kalla ritningskontrollspänningen är 280MPA) och övervakar töjningsvärdet i realtid.